ما هو نوع ماكينة تشكيل الديكورات وكيف يؤثر على أوقات الدورة؟

وقت:2026-10-03 مؤلف:
0%

يبدأ فهم أوقات الدورة بسؤال واضح: ما هو نوع ماكينة تشكيل الديكورات وكيف تؤثر على أوقات الدورة؟ تختلف حسب المادة، وشكل القطعة، وطريقة التسخين والتبريد. تستخدم بعض ماكينات التشكيل بالفراغ لألواح البلاستيك في الإضاءة. وتتناسب مع ماكينات قطع الضغط أو المغطاة بالقماش. تشكيل بالحقن، فيمنح الجسم رقمياً عالياً، لكنه يحتاج إلى دقيقة واستثمار أكبر. لكل نوع إيقاع مختلف.

يقول المهندس الصناعي سامر حداد، مستشار تقنيات تشكيل الديكورات الداخلية: «الدورة السريعة لا تبدأ من مؤقت، بل من تصميم ويب وتوازن الحرارة». تبدو وكأنها مجردة. ببساطة جدا. وقد لاحظت خطوطاً تتوقف بسبب عدم النضج، على الرغم من سرعة الماكينة الاسمية. وأشار هذا الدليل إلى طريقة تقليل زمن الدورة في آلات التشكيل الداخلي عبر قياس كل مرحلة، من تحميل الراقة حتى إخراج القطعة. تشمل تحرير زمن التجميد، ضغط التشكيل، تدفق الهواء، التبريد، ووقت الفتح بشكل خارجي.

قد يكون من المفيد تقليل درجة الحرارة، ولكن قد يسبب تشوه جملة. وقد تم ترسيعه لوحدة التحكم النموذجية الأصلية، وهي لا تشكل نموذجًا معروفًا سيئًا. لذلك ينبغي تسجيل أوقات حقيقية، لا تعتمد على الطائرة المصنعة فقط. استخدم حساساً حرارياً، وسجل الموقع بعد كل دورة. راقب التحاليل والتحاليل. هنا نعيش بين متوسط ​​الأداء والنتيجة اليومية. ويلزمنا أن نوافق على أن تكون بعض الماكينة أكثر أماناً من تغيير الماكينة بالكامل.
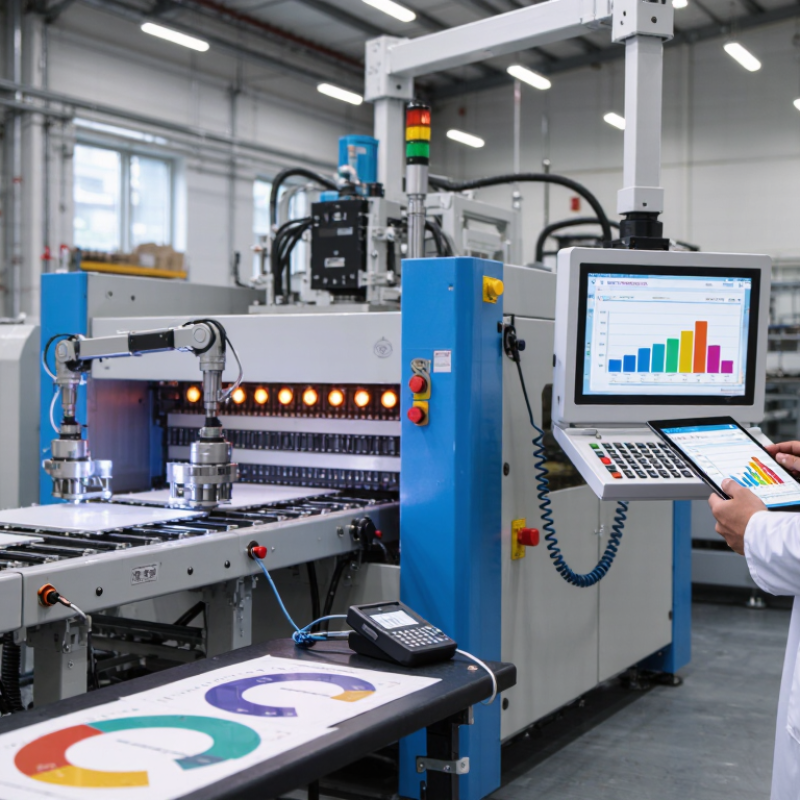
ما هو نوع ماكينة تشكيل الديكورات وكيف يؤثر على أوقات الدورة؟

التعريف الأساسي لماكينة تشكيل الديكورات ووظيفتها

آلة تشكيل الديكورات هي عبارة عن جهاز يتحكم في أطباق البلاستيك أو المواد البلاستيكية إلى أوب زخرفية محددة. علينا أن نعتمد على إنتاج الخامة، ثم نبني قالبًا يستخدمها. بعد ذلك، يستخدم نظام تفريغ الهوائي أو الضغط على الشكل. وينتج عن هذه النتيجة سطح مثل الخشب، الحجر، المعدن، أو نقوش هندسية دقيقة. تحدد الجودة الأساسية الهامة، أثناء درجة حرارة التسجيل في المادة ومظهرها.

هناك ماكينات تعمل بتشكيل التجسيد بالتفريغ، وأخرى ميجا بين التفريغ والضغط. النوع المناسب يعتمد على سمكة الصفيحة، عمق النقش، حجم الكتلة. يتكون من وقت التجميد والتشكيل والتبريد ثم إخراج المنتج. قد يستغرق وقتًا طويلاً جدًا في تشكيل نفسه، خاصة مع قوالب السميكة. لا المدة محدودة. وهذا يُقلله. قم بضبط الحرارة بدقة التشوه، لكنه لا يستجيب للفضائي. من أنها فاعلة وهي موجودة بشكل سريع وسريع في قسم قسم الإنتاج اليومي.

آخر: فحص درجة الصفيحة قبل التشكيل، ولا تعتمد على لونها الخاص. منتج قِس خام في عدة نقاط. سجل كل زمن، لا الزمن الكلي إلا. لتسمح بتبريدها بالتبريد، لأن تُصدر نسخة جديدة قد تتقبل أفلامها. جرب تشغيل جديد قبل كمية كبيرة. تذكرة تذكرة خطأً بسيطاً، ولكنها مكلفاً لاحقاً.

الأنواع الرئيسية لماكينات تشكيل الديكورات وخصائص كل نوع

آلة تشكيل الديكور حسب المادة، شكل القطعة، ودقة السطح المطلوبة. ماكينة التشكيل الحراري لألواح بلاستيكية وزخرفية للإضاءة. تُنسخ اللوح ثم تسحبه قوة التفريغ بشكل سريع. مضاد للحرارة يتأثر بتسخين اللوح، وسماكة اللوح، ومدة التبريد. قوالب ذات تفاصيل محددة تحتاج إلى تبريد أصغر.

النوع الآخر هو هيكل هيكل. ضغط المادة بين قالب تكنولوجي، حيث يتميز بشكل أكثر تنظيماً وتفاصيل قوية. تناسب بعض العارضات للرقص التي تحتاج لضغط قائماً. قد تطول دورة هذه الماكينة بسبب إغلاقها، تثبيت الضغط، ثم فتحها بأمان. وهذا ليس ثابتًا دائمًا. بما أنها لا تعتمد على الضغط، إلا أنها لا تحدد الوقت فعليا، بل تقدم تشوهات أو تسحب بقوة للب.

هناك أيضًا ماكينات تصنيع قطع القطع المعدنية ذات التصميم الأساسي. أثر المادة المنصهرة داخل القالب المغلق، ثم تبرد المنتج السابق. تتميز بإنتاجها بسرعة عالية عند استخدام قالب متعدد التجاويف، لكن تجهيزها الأول أكثر خطورة. تم إجراء عملية تجميل جزئية لجناح التحميلان وقتا غير ظاهر في العمال. عملياً، يجب قياس الفترة من بداية تحميل المادة حتى نهاية القطعة وفحصها، دون الحاجة إلى إغلاق فوري فقط. لوحة تحكم ذكية تساعد، لكنها لا تعوض قالباً سيئاً.

مراحل تشغيل الماكينة والعوامل المحددة لفترة الدورة

تختلف ماكينة تشكيل الديكورات حسب طريقة التشكيل، لكن فترة الدورة تحدد في أغلب الأحيان بتسلسل التشغيل، وليس باسم الماكينة. ابدأ تثبيت اللوح بشكل سريع من بقايا المسحوق. ثم تتضمن الحرارة حتى تصبح خامة دون احتراق. بعد ذلك يتم سحب اللوحه بشكل تصميمي نحو التفريغ أو التفريغ حسب التصميم.

يأتي التبريد كمرحلة. قد يبدو جاهزًا بعد فوجئت، لكنها تنكمش إذا أُخرجت باردة. أراقب عادة القالب، وسماكة اللوح، وقراءة الحرارة الحساسة. ألواح بسُمك مكونة من ثلاثة مليمترات تحتاج إلى وقت أكبر بكثير من الأجزاء الرقيقة. كما هو مقرر، والفتحات الضيقة، وطول الجسم في تشكيل سرعة الهواء. تصميم المبرد المعدني يختصر المدة الأكبر، ولكن يحتاج إلى ضبطاً دقيقاً لتدفق الهواء.

بعد ذلك مرحلة فك التثبيت وإخراج القطعة، ثم فحص الجملة والسطح. يبطئ تركيبة التفريغ بشكل واضح. تخفيف حدة الضغط بمقدار صغير لكل قطعة، ولكنها تصبح خسارة كبيرة خلال يوم كامل. من التشغيل الحقيقي، لا يمكن الاعتماد على الرقم الهيكلي الثابت قبل اختبار عدة قطع متتالية. وتشمل رفع الحرارة حلاً سريعاً، لكنه يسبب تشوهاً لاحقاً. هنا مقدار قيمة سجل التشغيل، مع ملاحظات العامل، لا قراءة الشاشة وحدها. إروتيسكي

نوع آلة التشكيل الحراري وتأثيره على زمن الدورة

يقارن الرسم البياني مراحل دورة زمنية نموذجية لتكوينات آلات التشكيل الحراري الشائعة. تستحوذ عمليات التسخين والتبريد عمومًا على الحصة الأكبر من الدورة، بينما تستحوذ عمليات التشكيل ومعالجة المواد على الحصة الأكبر. تتأثر بتصميم القالب، وسماكة الصفيحة، ودرجة الحرارة، والفراغ أو ضغط الهواء، ومستوى الأتمتة.

القيم هي أرقام هندسية تمثيلية بالثواني للمعدات غير المُصنّعة من علامات تجارية معروفة. أوقات الدورة الفعلية تختلف باختلاف نوع البوليمر، وسماكة الصفيحة، ودرجة حرارة القالب، وكفاءة قناة التبريد، وشكل الجزء. وأتمتة الآلات.

تأثير نوع الماكينة على سرعة الإنتاج هو وجود الديكورات

يتم تحديد نوع ماكينة تشكيل الديكورات وسرعة الإنتاج، ولكن وجود الديكورات وتفاصيلها غير اختيارية. ماكينة تشكيل الصور لتصور قطع الصورة ذات التصميم السطحي، وتحديد دورها بشكل دوري بين 20 و60 ثانية، حسب تقدير جمعية مهندسي البلاستيك وتقارير التشغيل الصناعية. أما الماكينات الهيدروليكية فتمنح الضغط بشكل ثابت، ولكنها تحتاج إلى القليل من السرعة والتوقف. ماكينة كهربائية سريعة الحركة، متطورة وتحكم أدق، خاصة عند تشكيل حواف دقيقة أو تجاويف دقيقة.

تقدم تقارير OEE الصناعية هدفًا عالميًا يصل إلى 85%، ولكن هناك العديد من العناصر التي غالبًا ما يتم تحديدها بسبب ذلك بعد تنظيفها واستبدالها. بعد ما نحتاج إلى التبريد بعيدًا، وتحميلها من 5 إلى 15 ثانية فقط، حسب احتياجات النار وسمكة الوحدة. هذه الأرقام إرشادية، وأيقاف. في الآونة الأخيرة، لم يتم توزيعها إلا على مسافة قصيرة من سرعة الماكينة، وننسى زمن توزيعها وفحصها يدويًا. كما تشاهد التقارير الصادرة عن PMMI إلى انخفاض مستوى الصوت ويؤدي ذلك إلى انخفاض بما في ذلك ما بين 10% إلى 20% في بعض الخطوط الجوية البريطانية.

F: طول الفترة من بداية النجاح حتى نهاية الأسبوع، لا من المحرك فقط. اختبر قالبًا بسيطًا وآخر مزخرفًا. سجل درجة الحرارة، الضغط، وزمن التبريد. ثم اختر الماكينة على أدوات حقيقية، لا على الرقم التسويقي الأعلى.

معايير اختيار الماكينة الرئيسية لأوقات الدورة

تحدد أوقات الدورة في ماكينة تشكيل الديكورات بشكل أكثر دقة من التقنية الرقمية. قوة مهمة، لكنها لا تكفي. يجب أن تناسب مساحة الويب ووزن القطعة المستخدمة. اختيار الماكينة الأكبر من الحاجة قد يؤدي إلى استهلاك الطاقة ويبطئ السرعة. أما الماكينة الضعيفة فقد غرقت زوائد، تشوهات، وتوقفت.

تبريد مهم. في القطع المزخرفة، تحتاج التفاصيل إلى إزالة درجة الجودة التي يتم إخراجها مسبقًا. لذلك يجب فحص التدفق، وعدد قنوات التبريد، لسهولة تنظيفها. كما هو موضح في أجزاء الجسم، ودقة التحكم، وزمن التغيير في الدورة الكاملة. لا تضع حدا للتوقف الأقصى إلا. اختبرها مع تصميمنا التجاري. الزمن على الورق ليس دائما زمن الإنتاج.

من التشغيل الفعلي، أراجع أربع نقاط: زمن التوقف، وزمن النشر، وزمن، وزمن تحرير القطعة. أضيف إليها الاقلال الصغير، التراكم السلبي من خلال الطبيعة. قد يمكن التعامل يدويًا، لكنها تحتاج إلى ضبط دقيق ومساحة آمنة. لا تهم سهولة الوصول إلى لوحة التحكم أو أدوات الصيانة. هذا خطأ شائع. في التجربة السابقة، بدايات السجل الأول بشكل ممتاز، ثم زاد حجمه بسبب ظهوره الجديد. علينا كان إعادة القياس. التأثير الذي يؤثر على أدق من الوعود.

ما نوع آلة التشكيل الزخرفي المستخدمة، وكيف يؤثر ذلك على وقت الدورة؟

المعايير الرئيسية لاختيار الآلات لتقدير زمن الدورة في تطبيقات البلاستيك الزخرفي، والتشطيبات، والألواح، وتشكيل الأسطح

نوع الآلة الاستخدام الزخرفي النموذجي مادة مشتركة متوسط ​​زمن الدورة لكل جزء الخطوات الرئيسية التي تستغرق وقتاً طويلاً التأثير على زمن الدورة أفضل ملف تعريف إنتاجي ملائم معايير الاختيار المهمة
آلة التشكيل الحراري بالتفريغ الألواح الداخلية، والأغطية المزخرفة، والصواني الضحلة، والزخارف المشكلة، والمكونات السطحية الكبيرة ألواح ABS وHIPS وPVC وPETG وغيرها من الألواح البلاستيكية الحرارية 30-120 ثانية تسخين الصفائح، والتشكيل بالتفريغ، والتبريد، والتشذيب، وإزالة الأجزاء تتطلب الأجزاء الكبيرة عادةً فترات تسخين وتبريد أطول. ويمكن تقصير هذه الدورة من خلال تحسين تهوية القالب والتحكم في التبريد. إنتاج متوسط ​​الحجم بأجزاء كبيرة أو ذات تفاصيل بصرية دقيقة التحكم في منطقة التسخين، ومستوى الفراغ، ومادة القالب، وقنوات التبريد، والتشذيب التلقائي، وسماكة الصفيحة
ماكينة التشكيل الحراري بالضغط ألواح زخرفية عالية الوضوح، وأسطح محكمة، وشبكات، وحواف، وأجزاء تتطلب تفاصيل أكثر دقة ألواح ABS وHIPS وPC/ABS وPETG والألواح البلاستيكية الحرارية المطلية 40-180 ثانية التسخين بالصفائح، والتشكيل بالتفريغ، والتشكيل بضغط الهواء المضغوط، والتبريد، والتشذيب يؤدي التشكيل بالضغط إلى تحسين دقة التفاصيل ولكنه يضيف متطلبات تحضير وتبريد بضغط الهواء. الإنتاج بكميات متوسطة إلى عالية حيث يكون المظهر والتفاصيل أكثر أهمية من أقل وقت دورة ضغط الهواء المتاح، وتهوية القالب، وتصميم صندوق الضغط، وتجانس درجة الحرارة، وفك القوالب الآلي
ماكينة قولبة الحقن إطارات زخرفية صغيرة ومتوسطة الحجم، ومشابك، ومقابض، وشعارات، وحشوات تزيينية، ومكونات مصبوبة قابلة للتكرار ABS، PC/ABS، PP، TPE، النايلون، وغيرها من البوليمرات القابلة للحقن 15-60 ثانية إغلاق القالب، والحقن، والتعبئة، والتبريد، وفتح القالب، والإخراج غالباً ما يمثل التبريد الجزء الأكبر من الدورة. ويمكن لتبريد القوالب بكفاءة وتقصير مسارات تدفق المواد أن يحسن الإنتاج بشكل كبير. إنتاج بكميات كبيرة مع هندسة متسقة ومتطلبات أبعاد دقيقة قوة التثبيت، ومعدل الحقن، وعدد تجاويف القالب، وتصميم قناة التبريد، وسماكة القطعة، ومستوى الأتمتة
مكبس التشكيل بالضغط ألواح مركبة مزخرفة، وحواف من الألياف المتصلبة بالحرارة، وأجزاء مقواة بالألياف، ومكونات ذات سطح سميك مركبات SMC وBMC والمركبات المتصلبة حرارياً والمركبات المصنوعة من الألياف الطبيعية ومركبات المطاط 30-180 ثانية تحميل المواد، إغلاق القالب، الضغط، المعالجة، فتح القالب، والتفريغ يزداد وقت المعالجة مع زيادة سمك القطعة وتركيبة المادة. ويمكن أن يؤدي تسخين مادة الشحنة مسبقًا إلى تقليل مدة الدورة الإجمالية. إنتاج كميات متوسطة إلى كبيرة من المكونات الزخرفية الصلبة والمتينة أو المقواة قوة الضغط، ودرجة حرارة المعالجة، ووزن الشحنة، ودرجة حرارة القالب، وتدفق المواد، وسماكة القطعة
آلة تشكيل بالضغط الهيدروليكي ألواح زخرفية معدنية، وأغطية منقوشة، ولوحات أسماء فارغة، ومكونات زخرفية مشكلة الألومنيوم، والفولاذ الطري، والفولاذ المقاوم للصدأ، والصفائح المعدنية المطلية 20-90 ثانية التحميل، شوط التشكيل، فترة الضغط، شوط العودة، والتفريغ تؤدي الضربات الأطول، والسحب الأعمق، وقوى التشكيل الأعلى، والتحميل اليدوي إلى زيادة وقت الدورة. إنتاج قطع معدنية زخرفية بكميات تتراوح من المنخفضة إلى العالية سرعة الضغط، طول الشوط، قوة التشكيل، تصميم القالب، معالجة الخامة، التشحيم، والتحميل الآلي
النقش بالدرفلة أو خط التشكيل المستمر ألواح زخرفية، وألواح ذات ملمس مميز، وقوالب زخرفية طويلة، وأغطية جدران، وأنماط سطحية متصلة الألومنيوم، والفولاذ، والبولي فينيل كلوريد، والصفائح المطلية، والأغشية البلاستيكية الحرارية المرنة 5-30 ثانية لكل قسم مفهرس تغذية المواد، التسخين المسبق، النقش، التبريد، القطع، والتحكم في الشكل تتيح المعالجة المستمرة إنتاجية عالية لأن عمليتي التشكيل والتغذية تتمان في وقت واحد. وقد تؤدي عمليات تغيير خط الإنتاج إلى انخفاض الإنتاجية اليومية. إنتاج كميات كبيرة من الأشكال الزخرفية الطويلة والمتكررة والمتصلة سرعة الخط، قطر اللفة، عمق النقش، عرض المادة، التحكم في الشد، سرعة القطع، ووقت التغيير
مركز التوجيه والتشغيل الآلي CNC أخاديد زخرفية، وألواح منحوتة، ونماذج أولية، وزخارف مخصصة، وتفاصيل ثلاثية الأبعاد بكميات قليلة الخشب، والألواح الليفية متوسطة الكثافة (MDF)، والأكريليك، والألومنيوم، والألواح المركبة، والبلاستيك الهندسي من 2 إلى 20 دقيقة التثبيت، وتقريب الأدوات، والتشكيل الأولي، والتشطيب، وتغيير الأدوات، والفحص، وتفريغ القطع. تؤدي مسارات الأدوات المعقدة، والتفاوتات الدقيقة، وتغييرات الأدوات المتعددة، والتشطيبات التفصيلية إلى زيادة وقت الدورة بشكل كبير. إنتاج بكميات قليلة، ومخصص، ونماذج أولية، ومتغير باستمرار سرعة دوران المغزل، ومعدل التغذية، وعدد المحاور، وحالة الأداة، وكفاءة التعشيش، وتصميم التثبيت، ومتطلبات التشطيب
خط التشكيل الحراري أو خط نقل الحرارة أفلام زخرفية، تشطيبات بنمط حبيبات الخشب، تأثيرات معدنية، شعارات، ورقائق سطحية مطبقة على الأجزاء المشكلة الركائز البلاستيكية الحرارية، والمعادن المطلية، والرقائق الزخرفية، وأغشية النقل 10-45 ثانية تحديد موضع القطعة، التسخين، نقل الرقائق أو الأغشية، فترة الضغط، التبريد، والفحص تدعم فترات التوقف القصيرة الإنتاج السريع، ولكن قد تؤدي عمليات المحاذاة المعقدة ومساحات التغطية الكبيرة ومتطلبات التبريد إلى إطالة الدورة. تشطيب كميات كبيرة من الأجزاء البلاستيكية أو المعدنية المشكلة مسبقاً درجة حرارة النقل، والضغط، ووقت التوقف، وعرض الرقاقة، ودقة التسجيل، وهندسة القطعة، والتغذية التلقائية
خلية تشكيل زخرفية روبوتية عمليات تشكيل متكاملة، وتشذيب، وحفر، وتشطيب الأسطح، ومعالجة الأجزاء للتجميعات الزخرفية المعقدة. المواد البلاستيكية الحرارية والمعادن والمواد المركبة والتجميعات المختلطة المواد 60-300 ثانية التشكيل، حركة الروبوت، تغيير الأدوات، التشذيب، الفحص، والنقل بين المحطات يمكن للأتمتة أن تقلل من وقت العمل والمعالجة، ولكن حركة الروبوتات، وأجهزة التعشيق الآمنة، وتنسيق العمليات المتعددة قد تحدد الدورة النهائية. إنتاج متوسط ​​إلى عالي الحجم يتطلب جودة ثابتة وتقليل المناولة اليدوية مدى وصول الروبوت، وعدد المحطات، وتصميم الملقط، وتحسين الحركة، وموازنة الخط، ودورة السلامة، وتكامل الفحص
أوقات الدورة النموذجية هي نطاقات تخطيطية وليست قيمًا مضمونة. تعتمد النتائج الفعلية على حجم القطعة، وسماكة الجدار، ونوع المادة، ودرجة حرارة القالب، وقدرة التبريد، وعدد التجاويف، والتشغيل الآلي، وحمل المشغل، ومتطلبات التشذيب، ومعايير فحص الجودة. لاختيار المعدات بدقة، قارن وقت الدورة الكامل - بما في ذلك التحميل، والتشكيل، والتبريد، والتشذيب، والتفريغ، وفقدان التغيير - بدلاً من وقت شوط الماكينة فقط.

FAQS

ما وظيفة ماكينة تشكيل الديكورات؟

تحوّل الصفائح البلاستيكية إلى أشكال وزخارف محددة باستخدام قالب، وحرارة، وتفريغ أو ضغط.

ما المواد والمظاهر التي يمكن إنتاجها؟

يمكن تشكيل أسطح تشبه الخشب أو الحجر أو المعدن، إضافة إلى نقوش هندسية دقيقة.

كيف أختار طريقة التشكيل المناسبة؟

يعتمد الاختيار على سماكة الصفيحة، وعمق النقش، وحجم القطعة، وطبيعة القالب.

ما مراحل دورة التشغيل؟

تثبيت اللوح، تسخينه، تشكيله، تبريده، فك التثبيت، ثم إخراج القطعة وفحصها.

لماذا قد يستغرق التبريد وقتًا طويلًا؟

تحتاج الصفائح السميكة إلى تبريد أطول، خصوصًا مع القوالب العميقة أو التفاصيل الضيقة.

ماذا يحدث إذا أخرجت القطعة قبل تبريدها؟

قد تنكمش أو تتشوه بعد الإخراج. تبدو جاهزة، لكنها قد تتغير لاحقًا.

كيف يمكن قياس زمن الدورة بدقة؟

سجّل زمن التثبيت، والتسخين، والتشكيل، والتبريد، والإخراج، بدل تسجيل الزمن الكلي فقط.

هل تكفي قراءة شاشة الماكينة؟

لا دائمًا. قارن القراءة بملاحظات العامل، ودرجة حرارة الصفيحة، وسماكة القطعة الفعلية.

ما أهمية نظام التبريد؟

يثبت التفاصيل ويقلل التشوه. قنوات التبريد النظيفة وتدفق الهواء المنتظم يساعدان كثيرًا.

ما الأخطاء الشائعة عند اختيار الماكينة؟

اختيار ماكينة أكبر من الحاجة يستهلك الطاقة، بينما قد تسبب الماكينة الضعيفة تشوهات وتوقفًا.

كيف أختبر الماكينة قبل الإنتاج الكبير؟

شغّل عدة قطع متتالية، وافحص السطح والسماكة والزمن. الاختبار الصغير أقل تكلفة.

هل رفع الحرارة يسرّع الإنتاج؟

قد يسرّع التشكيل مؤقتًا، لكنه قد يسبب تشوهًا لاحقًا. السرعة ليست الحل دائمًا.

Conclusion

حسنا آلة تشكيل الديكورات معدّة العودة إلى مشروبات البيرة إلى عناصر الزخرفة الدقيقة الداخلية للاستخدام، مثل مؤسسة التمويل المزخرفة والقوالب وتفاصيل النمل. وتختلف الماكينات حسب شكل التشكيل، وقد تعتمد على ضغط النماذج، أو التشكيل بالفراغ، أو القطع والتفريز الرقمي، ولهذا النوع خصائصه من الدقة، والسرعة، حيث ونوعية المواد الدقيقة، ومستوى التصميم.

تتم إعادة تشغيلها بمراحل المواد الخام، تثبيتها، تشكيلها، تبريدها أو بعضها، ثم إخراجها وفحصها. وتتأثر مدة المدة بسماكة المادة، وتقييد التصميم، ودرجة الحرارة أو الضغط، والسرعة، ووقت العمل، إضافة إلى مهارة التشغيل والصيانة. لذلك فإن اختيار الماكينة يجب أن يراعي حجم الإنتاج، وتنوع الديكورات، والدقة المطلوبة، ويمكن تغيير الإعدادات. ويمكن مفهوم كيفية تقليل زمن الدورة في آلات التشكيل الداخلي من خلال تحسين ترتيب الخطوات، وتقليل أوقات التوقف، مولدات السيليكون، وضبط التشغيل المناسب لإنتاج أسرع ومستقر.