| 1. تعريف المنتج |
الأجزاء الداخلية التي سيتم إنتاجها |
ألواح الأبواب، وألواح لوحة العدادات، والأعمدة، وبطانات السقف، وزخارف صندوق السيارة، وغيرها من المكونات الداخلية المصنوعة من اللدائن الحرارية أو الألياف. |
يرجى ذكر كل جزء، والمادة، والأبعاد، والطلب السنوي، ومتطلبات السطح المرئي، والتفاوت المسموح به في الأبعاد قبل طلب عروض الأسعار. |
الرسومات المعتمدة للأجزاء، ومواصفات المواد، وملفات ثلاثية الأبعاد، ومعايير الجودة، وتوقعات حجم الإنتاج. |
مطلوب |
| 1. تعريف المنتج |
توافق المواد |
تشمل المواد الشائعة البولي بروبيلين، والأكريلونيتريل بوتادين ستايرين، والبولي كربونات/الأكريلونيتريل بوتادين ستايرين، والبولي فينيل كلوريد، والبولي أوليفين الحراري، وألياف البولي إيثيلين تيريفثالات، ومركبات الألياف الزجاجية، ومركبات الألياف الطبيعية. وتعتمد درجة حرارة المعالجة على نوع المادة. |
تأكد من درجة حرارة التشكيل الموصى بها من قبل مورد الراتنج أو الألياف، وحدود الرطوبة، وطريقة التسخين، وظروف التبريد. |
ورقة البيانات الفنية للمواد، ورقة بيانات السلامة، خطة تتبع الدفعة، وأجزاء العينة المعتمدة. |
مطلوب |
| 2. تخطيط القدرات |
زمن الدورة المستهدف |
يستغرق الأمر حوالي 30-90 ثانية للعديد من عمليات تشكيل الأجزاء المفردة؛ وتعتمد النتائج الفعلية على حجم الجزء والمادة والتسخين والتبريد والتشذيب والأتمتة. |
احسب سعة المعدات المطلوبة باستخدام الطلب، ونوبات العمل، والتوافر المخطط له، ووقت التغيير، وبدل الخردة. |
دراسة وقت الدورة، وحساب الطاقة الإنتاجية، وتشغيل عينة تحت المراقبة. |
يؤكد |
| 2. تخطيط القدرات |
هدف استخدام المعدات |
استخدم هدف تخطيط بنسبة استخدام فعالة تتراوح بين 75-85% بدلاً من التصميم لتحميل مستمر بنسبة 100%. |
القدرة الاحتياطية لتغييرات القوالب، والصيانة الوقائية، ومناولة المواد، وفحوصات الجودة، وفترات التوقف غير المخطط لها. |
نموذج السعة الذي يوضح وقت التشغيل، وافتراضات وقت التوقف، ووقت التغيير، والإنتاجية المتوقعة. |
مُستَحسَن |
| 3. اضغط على زر التحديد |
قوة الضغط |
يتراوح نطاق التخطيط الواسع بين 200 و 1000 طن متري لتطبيقات الضغط أو التشكيل الداخلي للسيارات؛ يجب حساب القيمة الصحيحة من المساحة المتوقعة وضغط المواد وعامل الأمان. |
اطلب حساب القوة لكل قالب وتأكد من أبعاد القالب القصوى، والفتحة، والشوط، وحجم اللوح، وترتيب الإخراج. |
حسابات الضغط الموقعة، ورقة مواصفات المعدات، رسم القالب، واختبار القبول في ظل ظروف الإنتاج. |
مطلوب |
| 3. اضغط على زر التحديد |
درجة حرارة التسخين والتشكيل |
تستخدم العديد من عمليات تصنيع الأجزاء الداخلية المصنوعة من اللدائن الحرارية درجات حرارة للمواد تتراوح تقريبًا بين 160 درجة مئوية و240 درجة مئوية، بينما قد تتراوح درجات حرارة القوالب عادةً بين 40 درجة مئوية و100 درجة مئوية. وتعتمد القيم الدقيقة على المادة والعملية. |
حدد مناطق التحكم المستقلة في درجة الحرارة، وتجانس التسخين، ودرجة الحرارة القصوى، ووقت التسخين، والحماية من ارتفاع درجة الحرارة. |
تقرير رسم خرائط درجة الحرارة، وسجلات معايرة وحدة التحكم، ونتائج الاختبارات للمادة المختارة. |
يؤكد |
| 3. اضغط على زر التحديد |
متطلبات المكنسة الكهربائية |
تعمل أنظمة التشكيل بمساعدة الفراغ عادةً عند ضغط نسبي يتراوح بين -0.6 و -0.9 بار، وذلك حسب تصميم القالب وجودة الختم. |
تأكد من سعة مضخة التفريغ، وحجم الخزان، ووقت الاستجابة، ومعدل التسرب، والترشيح، ونقاط التوصيل على كل قالب. |
منحنى الفراغ، نتيجة اختبار التسرب، ورقة بيانات المضخة، وفحص سطح الجزء المُشكّل. |
يؤكد |
| 4. تخطيط الأتمتة |
نطاق الأتمتة |
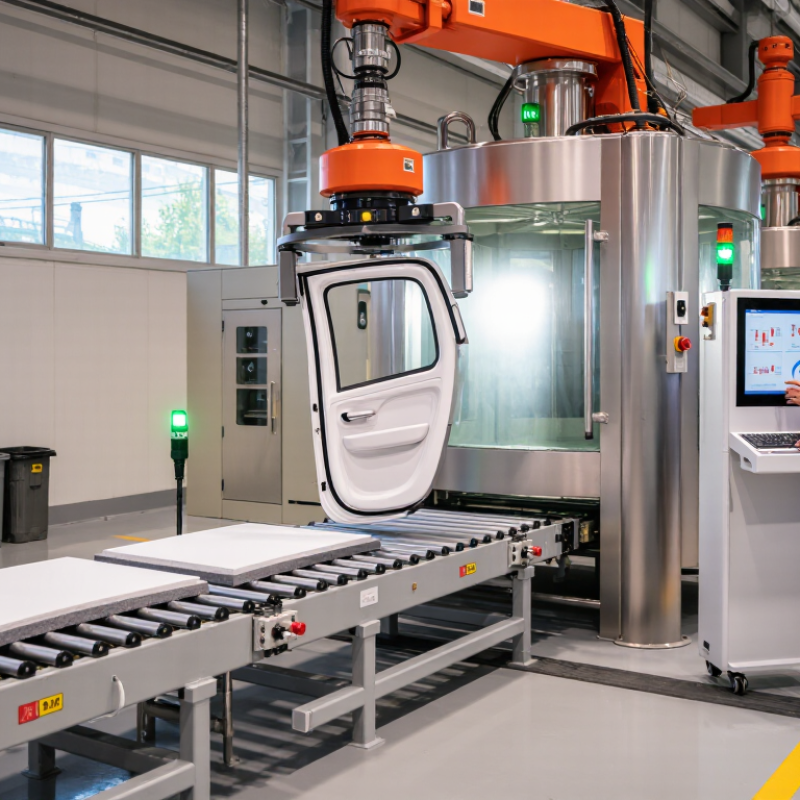
قد تشمل الوحدات النموذجية تحميل الصفائح، والتسخين المسبق، والنقل، والتشكيل، والتبريد، وإزالة القوالب، والتشذيب، والفحص، وتكديس الأجزاء. |
افصل العمليات التي تتطلب تدخلاً يدوياً عن تلك التي يمكن أتمتتها. يشمل ذلك الوصول، والحراسة، وتغييرات الأدوات، ومساحة الصيانة. |
مخطط تدفق العمليات، ورسم التخطيط، وموازنة وقت الدورة، وتقييم المخاطر، وقائمة التدخل اليدوي. |
مُستَحسَن |
| 4. تخطيط الأتمتة |
نظام الأمان |
ينبغي أن يشتمل الخط على حواجز ثابتة، وأبواب وصول متشابكة، ومفاتيح إيقاف طارئة، ووظائف حركة آمنة، وستائر ضوئية عند الاقتضاء، ونقاط إغلاق. |
صمم نظام الحماية وفقًا لتقييم مخاطر الآلات واللوائح المحلية المعمول بها. |
تقييم المخاطر بناءً على معيار ISO 12100، والوثائق الكهربائية المتوافقة مع معيار IEC 60204-1 عند الاقتضاء، والتحقق من صحة دائرة السلامة، وسجلات الفحص. |
مطلوب |
| 5. الشراء |
محتوى عرض الأسعار الفني |
يجب أن يتضمن عرض الأسعار الكامل تحديد تكوين الآلة، ونطاق العمل، والمرافق، وافتراضات الدورة، والقوالب المضمنة، وقطع الغيار، والبرامج، والتدريب، والضمان، وجدول التسليم. |
استخدم مصفوفة امتثال فنية سطرًا بسطر بدلاً من مقارنة سعر المعدات فقط. |
المواصفات الفنية الموقعة، وعرض الأسعار التجاري، وقائمة الإدراج/الاستبعاد، ومراحل الدفع، وإجراءات التحكم في التغيير. |
مطلوب |
| 5. الشراء |
اختبار قبول المصنع |
يجب أن يستخدم اختبار القبول مواد معتمدة وأدوات إنتاجية. وينبغي أن تؤكد عملية تشغيل نموذجية السلامة، ووقت الدورة، وثبات درجة الحرارة، وقابلية التكرار، وجودة القطعة. |
حدد معايير النجاح/الفشل القابلة للقياس قبل اكتمال عملية التصنيع. |
بروتوكول اختبار القبول النهائي، تسجيل عملية الإنتاج، تقرير الأبعاد، قائمة التحقق من المظهر، اختبار الإنذار، وقائمة الملاحظات الموقعة. |
مطلوب |
| 6. تجهيز الشحن |
تكوين الشحن |
قد تتناسب الوحدات المدمجة مع الحاويات القياسية؛ وقد تتطلب المكابس الكبيرة أو الروبوتات أو الإطارات المجمعة ترتيبات مفتوحة من الأعلى أو رفوف مسطحة أو ترتيبات تجزئة بعد مراجعة الأبعاد. |
تأكد من أبعاد التعبئة، والوزن الإجمالي، ومركز الثقل، ونقاط الرفع، وحدود التفكيك، ومدى ملاءمة الحاوية قبل حجز النقل. |
قائمة التعبئة، أبعاد الشحنة، شهادة الوزن، رسم الرفع، الصور الفوتوغرافية، ووثائق تأمين النقل. |
مطلوب |
| 6. تجهيز الشحن |
تغليف التصدير |
استخدم مواد حماية مقاومة للرطوبة، ومواد حماية من التآكل للأسطح المعدنية، ومؤشرات الصدمات عند الاقتضاء، ومواد مجففة، ونقاط رفع محددة بوضوح. |
حماية الخزائن الكهربائية والمكونات الهيدروليكية وأسطح الأدوات وأجهزة الاستشعار والتجميعات الدقيقة من الاهتزاز والرطوبة. |
مواصفات التغليف، صور الفحص قبل التحميل، رقم الختم، وإجراءات الإبلاغ عن أضرار الشحن. |
مُستَحسَن |
| 7. الخدمات اللوجستية والجمارك |
مدة النقل |
تستغرق عملية النقل البحري عادةً عدة أسابيع، باستثناء الإنتاج، ومناولة البضائع في الموانئ، والتخليص الجمركي، والتسليم الداخلي، وإمكانية إعادة الشحن. وتعتمد المدة الفعلية على المسار والموسم. |
قم بإنشاء جداول زمنية احتياطية لتصحيحات الوثائق، وازدحام الموانئ، والتفتيش الجمركي، والعطلات، وتأخيرات جاهزية الموقع. |
حجز النقل، والفاتورة التجارية، وقائمة التعبئة، وشهادة المنشأ عند الاقتضاء، وبوليصة الشحن، ومراجعة التصنيف الجمركي. |
يؤكد |
| 7. الخدمات اللوجستية والجمارك |
مستندات الاستيراد |
تشمل المستندات عادةً الفاتورة، وقائمة التعبئة، ووثيقة النقل، ووثائق المنشأ، وتفاصيل التأمين، وكتيبات المعدات، ووثائق المطابقة المطلوبة من قبل بلد المقصد. |
يجب على المستورد أو وسيط الجمارك تأكيد تصنيف التعريفة الجمركية، وتصاريح الاستيراد، والمتطلبات الكهربائية، والتزامات الامتثال المحلية قبل الشحن. |
قائمة التحقق من المستندات المعتمدة من قبل وسيط الجمارك في بلد المقصد وقسم الاستلام. |
مطلوب |
| 8. تجهيز الموقع |
الخدمات والمؤسسة |
سمك الأساس، وتصميم المرساة، وحمل الأرضية، وحدود الاهتزاز، وتفاوتات التسوية هي أمور خاصة بالمعدات ويجب تأكيدها من رسم التثبيت النهائي. |
إكمال الأعمال المدنية، وتركيب المراسي، والصرف الصحي، وطرق الوصول، وقدرة الرفع، وتسوية الأرضية قبل وصول المعدات. |
تمت الموافقة على رسم الأساس، والحسابات الإنشائية، وفحص الأرضيات، ومسح نقاط التثبيت، وخطة دخول المعدات. |
مطلوب |
| 8. تجهيز الموقع |
المرافق |
تشمل المتطلبات الشائعة الطاقة الكهربائية ثلاثية الأطوار، والهواء المضغوط، ومياه التبريد أو المبرد، والتهوية، والإضاءة، والوصول إلى الشبكة. يجب أن يتطابق الجهد والتردد مع موقع الوجهة. |
تأكد من القدرة المقدرة، وذروة التيار، وضغط الهواء وتدفقه، وقدرة التبريد، وجودة المياه، ومتطلبات العادم، ونقاط توصيل المرافق. |
جدول أحمال المرافق، وتصميم الحماية الكهربائية، واختبار الهواء المضغوط، واختبار مياه التبريد، وقائمة التحقق من جاهزية الموقع. |
مطلوب |
| 9. التركيب |
تسلسل التثبيت |
التسلسل النموذجي: التفريغ، والوضع، والتسوية، والتجميع الميكانيكي، والتوصيل الكهربائي، والتوصيل الهيدروليكي أو الهوائي، وتركيب القالب، وإعداد البرامج، والتحقق من السلامة. |
استعن بفنيين مؤهلين واتبع رسم التركيب المعتمد وخطة الرفع. |
قائمة التحقق من التركيب، وسجلات عزم الدوران، ونتائج اختبار الكابلات، وفحص السوائل، وتقرير المحاذاة، والتخطيط المحدث كما تم تنفيذه. |
مطلوب |
| 9. التركيب |
مدة التشغيل |
يُخصص وقت تخطيط عملي يتراوح بين أسبوع إلى ثلاثة أسابيع تقريبًا للتركيب والتشغيل بعد توفر جميع المرافق والقوالب والمواد والموظفين الفنيين. |
لا تبدأ عملية التشغيل حتى يصبح الموقع جاهزًا وتصل جميع الأدوات والمواد الأساسية. |
جدول التشغيل، تقرير التقدم اليومي، سجل المشكلات المفتوحة، وشهادة التشغيل النهائية. |
يؤكد |
| 10. التحقق من صحة العملية |
معلمات العملية الأولية |
سجل درجة حرارة التسخين، ودرجة حرارة القالب، وضغط التشكيل، ومستوى الفراغ، ووقت التثبيت، ووقت التبريد، وسرعة النقل، وظروف فك القالب. |
قم بتثبيت المعايير المعتمدة في نظام التحكم وحدد مستويات التغيير المصرح بها. |
ورقة بيانات العملية، والوصفة المعتمدة، ودراسة القدرة، والفحص الأولي، وسجل التتبع. |
مطلوب |
| 10. التحقق من صحة العملية |
القدرة البُعدية |
استخدم التفاوتات المسموح بها في رسومات العميل وهدف القدرة المتفق عليه للخصائص الحرجة. الهدف الداخلي الشائع هو Cpk ≥ 1.33 للميزات الحرجة المستقرة، ما لم يحدد العميل قيمة أخرى. |
قم بقياس الأبعاد الحرجة على مدار دورات إنتاج متكررة بعد أن تصل العملية إلى الاستقرار الحراري. |
تحليل نظام القياس، وتقرير الفحص، ومخطط التحكم، ودراسة القدرة، وسجل الانحراف المعتمد إذا لزم الأمر. |
يؤكد |
| 10. التحقق من صحة العملية |
المظهر والجودة الوظيفية |
افحص عيوب السطح، والتجاعيد، والتشوه، والانفصال الطبقي، وعلامات الانكماش، والتشوه، ودقة التشذيب، والثقوب، والمشابك، ومدى ملاءمتها للأجزاء المتزاوجة. |
قم بإنشاء عينات حدود بصرية ومعايير اختبار وظيفية لكل عائلة أجزاء. |
العينة الذهبية، وقائمة العيوب، ومعيار الفحص، وتقرير فحص الملاءمة، وسجل موافقة العميل. |
مطلوب |
| 11. تدريب المشغلين |
تغطية التدريب |
يتم تدريب مشغلي القطارات وفنيي الصيانة ومفتشي الجودة ومشرفي الإنتاج بشكل منفصل وفقًا لمسؤولياتهم. |
يشمل ذلك التشغيل العادي، واختيار الوصفات، وتغيير القوالب، والتنظيف، واستعادة الإنذارات، والاستجابة للطوارئ، وفحوصات الجودة، وإجراءات الإغلاق. |
جدول التدريب، وسجلات الحضور، واختبارات الكفاءة، وتعليمات التشغيل، وسجل التدريب على حالات الطوارئ. |
مطلوب |
| 12. الصيانة |
دورة الصيانة الوقائية |
ينبغي أن تشمل الفحوصات اليومية الكشف عن التسريبات، والواقيات، وأجهزة الاستشعار، والتشحيم، والنظافة، والضوضاء غير الطبيعية. أما المهام الدورية، فينبغي أن تتم وفقًا لساعات التشغيل ودليل المعدات. |
حدد فترات الصيانة للأنظمة الهيدروليكية، ومضخات التفريغ، والسخانات، والمزدوجات الحرارية، والمرشحات، والموجهات الخطية، وأسطح القوالب، وأجهزة السلامة. |
خطة الصيانة الوقائية، وقائمة قطع الغيار، ومخطط التشحيم، وسجل الفحص، وجدول المعايرة. |
مُستَحسَن |
| 12. الصيانة |
قطع غيار أساسية |
احتفظ بالأجزاء التي تستغرق فترات توريد طويلة أو التي يكون لها تأثير كبير في حالة الفشل، مثل أجهزة الاستشعار، والسخانات، والمرحلات، والأختام، والمرشحات، ومكونات التحكم، وبعض العناصر الهيدروليكية أو الهوائية. |
حدد الحد الأدنى والحد الأقصى لمستويات المخزون بناءً على وقت التسليم، وسجل الأعطال، وأهمية الإنتاج. |
قائمة قطع الغيار الموصى بها، وتأكيد مهلة التسليم من المورد، وشروط التخزين، وسجلات المخزون. |
مُستَحسَن |
| 13. ضبط التكاليف |
التكلفة الإجمالية للملكية |
يشمل ذلك المعدات، والقوالب، والأتمتة، والتعبئة والتغليف، والشحن، والتأمين، والرسوم الجمركية، والتركيب، والمرافق، والتدريب، وقطع الغيار، والصيانة، والطاقة، وتعديل الأدوات. |
قارن البدائل باستخدام تكلفة الجزء المقبول بدلاً من سعر الشراء وحده. |
نموذج التكلفة الإجمالية، وتقدير الطاقة، ونموذج العمالة، وميزانية الصيانة، وافتراض عمر الأدوات، وحساب فترة الاسترداد. |
مطلوب |
| 14. إطلاق الإنتاج |
مراقبة التدرج |
تتبع الإنتاج، ووقت الدورة، وعائد المرور الأول، ومعدل الخردة، ووقت التوقف، ووقت التغيير، واستخدام الطاقة، وشكاوى العملاء خلال الأسابيع الأربعة إلى الثمانية الأولى. |
إجراء مراجعات دورية وإغلاق الإجراءات التصحيحية باستخدام مواعيد نهائية قابلة للقياس وموظفين مسؤولين. |
لوحة معلومات الإنتاج اليومية، ومخطط باريتو الخاص بفترات التوقف، وتحليل الخردة، وتقارير الإجراءات التصحيحية، ومحاضر مراجعة الإطلاق. |
مُستَحسَن |
 آلة العمل الجاد